2026-08-11
A Magazynowy wózek widłowy to jeden z najbardziej kapitałochłonnych zakupów, jakiego dokonuje placówka dystrybucyjna, a decyzja rzadko kończy się na cenie. Układ podłogi, wysokość regału, prześwit w korytarzu, cykl pracy, a nawet skład podłogi magazynu decydują o tym, które podwozie, maszt i konfiguracja układu napędowego będą rzeczywiście działać niezawodnie przez wieloletni okres użytkowania. Jako zakład produkcyjny, który bezpośrednio projektuje i produkuje sprzęt do transportu materiałów, podchodzimy do tego inaczej niż do ogólnego katalogu sprzętu — każda specyfikacja poniżej odzwierciedla to, co faktycznie sprawdzają nasze zespoły inżynieryjne i testujące na hali produkcyjnej przed wysyłką jednostki, a nie dane marketingowe wyciągnięte z broszury.
Większość zespołów operacyjnych ocenia wózki widłowe wyłącznie na podstawie udźwigu i ceny, a po kilku miesiącach odkrywa, że urządzenie nie może przejechać przez korytarz regałowy, nie jest w stanie wytrzymać drugiej zmiany bez spadku napięcia lub zużywa uszczelnienia hydrauliczne szybciej niż oczekiwano w chłodni. Ta strona została napisana od strony produkcyjnej tej luki – ograniczeń inżynieryjnych, materiałów konstrukcyjnych i procedur testowych, które określają, czy wózek widłowy rzeczywiście działa tak, jak podaje jego specyfikacja, po wdrożeniu na prawdziwej podłodze magazynu.
Większość przewodników zakupowych opisuje wózki widłowe wyłącznie według kategorii – przeciwwaga, wózek wysokiego składowania, wąskie korytarze – bez wyjaśniania, dlaczego w ogóle istnieją te kategorie. Z punktu widzenia produkcji każda decyzja dotycząca konfiguracji wynika z trzech ograniczeń inżynieryjnych: rozkładu masy podwozia, udźwigu układu hydraulicznego na wysokości oraz zarządzania temperaturą układu napędowego w trybie ciągłym. Wózek widłowy o udźwigu 3000 kg na poziomie gruntu nie udźwignie tego samego obciążenia 3000 kg na wysokości podnoszenia 9 metrów — udźwig maleje wraz ze wzrostem wysunięcia masztu, a ta krzywa obniżania wartości znamionowych jest dokładnie tym, co odróżnia dobrze skonstruowaną jednostkę od jednostki o słabej mocy.
Nasza linia produkcyjna testuje każde podwozie pod kątem krzywej wydajności znamionowej, a nie pojedynczej liczby szczytowej. Ma to bezpośrednie znaczenie dla operatorów obiektów, ponieważ opublikowane dane dotyczące „maksymalnego udźwigu” w arkuszu specyfikacji są często mierzone przy minimalnej wysokości podnoszenia i standardowym środku ciężkości ładunku — warunkach, które rzadko odpowiadają rzeczywistym operacjom magazynowym, w których ładunki są podnoszone do wysokości regału trzy, cztery lub pięć metrów. Zrozumienie tej relacji obniżającej ocenę jest najbardziej użyteczną częścią wiedzy technicznej, którą kupujący może zastosować przed porównaniem jednostek.
Rozkład masy podwozia opiera się na tej samej logice. Umieszczenie przeciwwagi z tyłu ramy ma na celu kompensację momentu obciążenia powstającego, gdy widły wysuwają się do przodu pod podniesionym masztem. Jeśli przeciwwaga jest zbyt mała w stosunku do wysokości masztu i udźwigu znamionowego, jednostka staje się niestabilna przy pełnym wysunięciu na długo przed osiągnięciem wydrukowanego limitu nośności — jest to stan awarii, który rzadko pojawia się podczas demonstracji w salonie wystawowym, ale pojawia się szybko, gdy obiekt uruchomi sprzęt na pełnej wysokości regału w rzeczywistych warunkach obciążenia.
Pojemność mierzona jest przy standardowym środku ciężkości ładunku wynoszącym 500 mm. Ładunki o dłuższym środku ciężkości zmniejszają efektywny udźwig, czasami o 15–20%. W naszych arkuszach specyfikacji podana jest pojemność w trzech centrach załadunku, a nie w jednym.
Wysokość swobodnego podnoszenia (zanim maszt wysunie się na zewnątrz) określa, czy jednostka może pracować pod niskimi belkami stropowymi lub wewnątrz przyczepy bez problemów z prześwitem nad głową.
Cykl pracy określa, przez ile godzin pracy na zmianę układ napędowy i pompa hydrauliczna są zaprojektowane tak, aby wytrzymać bez obniżenia parametrów znamionowych pod wpływem temperatury. Ciągła praca wielozmianowa wymaga większych obciążeń niż praca jednozmianowa.
Powierzchnia styku opon i masa podwozia determinują nacisk wywierany na podłogę magazynu. W przypadku antresoli i obiektów z podłogą podniesioną wartość tę należy zweryfikować przed wdrożeniem, a nie po.
Minimalny korytarz roboczy określa zewnętrzny promień skrętu, a nie sama długość podwozia. Krótszy rozstaw osi zmniejsza promień, ale może mieć wpływ na stabilność przy pełnej wysokości podnoszenia.
Jednostki elektryczne są powszechnie budowane wokół systemów 24 V, 48 V lub 80 V. Architektury o wyższym napięciu zazwyczaj wytrzymują większe obciążenia podczas dłuższych zmian przy mniejszych spadkach napięcia.
Układ obiektu jest punktem wyjścia do konfiguracji, a nie refleksją po zakupie jednostki. Największy wpływ na tę decyzję mają cztery zmienne układu: szerokość korytarza roboczego, wysokość regału, stan powierzchni podłogi i odległość od doku do magazynu. Każda zmienna oddziałuje z innymi, dlatego konfiguracja, która sprawdza się dobrze w jednym obiekcie, może działać słabo w innym, przy podobnej wysokości regałów, ale innej szerokości korytarza lub poziomie podłogi.
Przy podejmowaniu decyzji konfiguracyjnych często bagatelizuje się odległość pomiędzy dokiem załadunkowym a regałami magazynowymi. Obiekt obsługujący długie przebiegi korzysta z wyższej prędkości maksymalnej i układu napędowego zaprojektowanego z myślą o ciągłym ruchu, a nie z częstymi cyklami zatrzymywania i uruchamiania, typowymi dla operacji kompletacji w wąskich korytarzach. Wybór podwozia dostrojonego pod kątem reakcji na start i zatrzymanie w obiekcie o długim okresie eksploatacji skutkuje niepotrzebnym zużyciem układu napędowego i dłuższymi czasami cykli w porównaniu z jednostką zaprojektowaną do długotrwałej jazdy.
W korytarzach o długości powyżej 3,2 m można stosować konfiguracje z przeciwwagą o standardowej geometrii skrętu, upraszczając dostęp do konserwacji i umożliwiając pojedynczej jednostce obsługę zarówno magazynowania, jak i ruchu od stacji dokującej do magazynu.
W korytarzach o długości od 1,6 do 2,7 m wymagane są konfiguracje masztów o wysięgu lub o wąskich korytarzach z wózkami z przesuwem bocznym, które pozwalają na zamianę elastyczności skrętu na zwiększenie gęstości składowania nawet o 40%.
W obiektach obsługujących zarówno magazyny podłogowe, jak i magazyny wysokiego składowania często stosuje się dwa typy obudów równolegle, zamiast rezygnować z jednej jednostki średniej klasy do obu zadań.
Pojazdy wyposażone w złącza różnicowe lub złącza dylatacyjne korzystają ze wzmocnionego mocowania osi i opon o większej średnicy, co zmniejsza naprężenia podwozia wynikające z powtarzających się obciążeń udarowych podczas jazdy.
Poniższa tabela przedstawia zakresy specyfikacji sprawdzane przez nasz zespół inżynierów w standardowych seriach produkcyjnych. Liczby przedstawiają przetestowane zakresy, a nie jednopunktowe dane marketingowe, ponieważ rzeczywista wydajność zależy od środka ciężkości obciążenia, temperatury otoczenia i stanu podłogi. Kupujący porównujący jednostki z różnych źródeł powinni zażądać tych samych danych opartych na zakresach, zamiast akceptować pojedynczą wartość szczytową, ponieważ same wartości szczytowe są słabym prognostykiem wydajności w świecie rzeczywistym.
| Specyfikacja | Standardowa klasa obciążenia | Klasa ciężka | Klasa wysokiego składowania |
| Pojemność znamionowa | 1,5–2,5 t | 3,0–5,0 t | 1,2–2,0 t |
| Maksymalna wysokość podnoszenia | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Aleja robocza | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Układ napędowy | Elektryczny / układ scalony | Układ scalony / olej napędowy | Elektryczny |
| Cykl pracy | Pojedyncza-podwójna zmiana | Ciągłe | Pojedyncza-podwójna zmiana |
| Nacisk na podłoże | Umiarkowane | Wysoka | Niski – umiarkowany |
| Typowa prędkość jazdy | 14–17 km/h | 18–22 km/h | 8–11 km/h |
| Akumulator/układ paliwowy | Elektryczny 48–80 V | Diesel/LPG | Elektryczny 48–80 V |
Wybór układu napędowego wpływa znacznie więcej niż na koszt paliwa. Elektryczne układy napędowe całkowicie eliminują wydalanie spalin, co zmniejsza wymagania dotyczące infrastruktury wentylacyjnej w zamkniętych obiektach i obniża poziom hałasu otoczenia na tyle, aby znacząco poprawić bezpieczeństwo komunikacji na ruchliwym piętrze magazynu. Z kolei jednostki spalania wewnętrznego zapewniają stałą moc wyjściową bez ograniczeń czasu pracy związanych z cyklami ładowania akumulatorów, co pozostaje istotne w przypadku obiektów prowadzących ciągłą pracę wielozmianową bez dedykowanej infrastruktury ładowania.
Skład chemiczny akumulatorów dodaje kolejny poziom podejmowania decyzji w konfiguracjach elektrycznych. Zalane akumulatory kwasowo-ołowiowe pozostają najczęstszym wyborem ze względu na niższe koszty początkowe i dobrze zrozumiałe procedury konserwacji, wymagają one jednak pełnego cyklu ładowania i schładzania oraz okresowych kontroli poziomu wody. Uszczelnione, bezobsługowe akumulatory zmniejszają wymagania serwisowe przy wyższych kosztach początkowych, a systemy kompatybilne z szybkim ładowaniem umożliwiają ładowanie okazjonalne podczas przerw w pracy, zmniejszając potrzebę infrastruktury wymiany akumulatorów w zakładach wielozmianowych.
Zerowa emisja spalin, niższy poziom hałasu, zmniejszone wibracje i krótsze okresy między konserwacjami w porównaniu do spalinowych układów napędowych, dzięki czemu konfiguracje elektryczne dobrze nadają się do zamkniętych obiektów o kontrolowanej temperaturze.
Stałe dostarczanie energii bez przestojów w cyklu ładowania, szybsze tankowanie w porównaniu z ładowaniem akumulatora i większa wydajność podczas pracy na zewnątrz lub w trybie mieszanym wewnątrz i na zewnątrz.
W większych zakładach często stosuje się jednostki elektryczne do obsługi regałów w pomieszczeniach oraz jednostki spalinowe do załadunku podwórek i przyczep na zewnątrz, dopasowując moc układu napędowego do określonych stref pracy.
Poza opublikowanymi specyfikacjami, jakość konstrukcji determinuje całkowity koszt posiadania w znacznie większym stopniu niż cena naklejki. Cztery obszary zasługują na bezpośrednią analizę podczas oceny, ponieważ te elementy podlegają największemu skumulowanemu naprężeniu w ciągu wieloletniego okresu użytkowania, a ich wymiana jest najdroższa w przypadku przedwczesnej awarii.
Kanały masztu podlegają powtarzającym się obciążeniom elastycznym podczas tysięcy cykli podnoszenia. W pełni spawane stalowe sekcje ceowników ze wzmocnionymi usztywnieniami poprzecznymi są odporne na pękanie zmęczeniowe znacznie dłużej niż alternatywy skręcane lub o mniejszej grubości, szczególnie w środowiskach pracy ciągłej.
Poliuretanowe uszczelnienia hydrauliczne zachowują wydajność w szerszym zakresie temperatur niż standardowe mieszanki gumowe, co ma istotne znaczenie w przypadku chłodni lub zewnętrznych doków załadunkowych.
Gruntowanie metodą elektroforetyczną, a następnie malowanie proszkowe zapewnia znacznie dłuższą odporność na korozję niż ramy malowane jednowarstwowo, szczególnie istotne w przypadku obiektów w pobliżu regionów przybrzeżnych lub o dużej wilgotności otoczenia.
Widły wykonane ze stali o wyższej zawartości węgla i poddane odpowiedniej obróbce cieplnej wytrzymują zginanie pod wpływem powtarzającego się obciążenia punktowego znacznie lepiej niż ich alternatywy niższej jakości, zmniejszając ryzyko odkształcenia wideł poniżej udźwigu znamionowego.
Cena zakupu stanowi ułamek całkowitego kosztu użytkowania magazynowego wózka widłowego działającego przez okres od pięciu do siedmiu lat. Planowane okresy między przeglądami, dostępność części zamiennych i wymagania serwisowe dotyczące konkretnego układu napędowego determinują bieżące koszty operacyjne w znacznie większym stopniu niż początkowe nakłady kapitałowe. Zakłady, które tworzą harmonogram konserwacji w oparciu o rzeczywisty cykl pracy – a nie standardowe domyślne ustawienia producenta – konsekwentnie zgłaszają dłuższe okresy międzyobsługowe pomiędzy wymianą głównych podzespołów.
Konserwacja układu hydraulicznego przebiega według przewidywalnego schematu, powiązanego z godzinami pracy, a nie czasem kalendarzowym. Zanieczyszczenie płynami spowodowane zużyciem uszczelek przyspiesza degradację podzespołów w całym obwodzie hydraulicznym, dlatego też kontrola płynu w regularnych odstępach godzinowych, a nie tylko coroczna, zapewnia wymiernie dłuższą żywotność pompy i cylindra. Zużycie opon przebiega w podobny sposób w zależności od godzin, przy czym pełne opony wciskane zwykle wymagają wymiany w dłuższych odstępach czasu niż opony pneumatyczne podczas intensywnej eksploatacji w pomieszczeniach zamkniętych.
Kontrola poziomu płynu hydraulicznego, kontrola zużycia opon, kontrola działania układu hamulcowego i kontrola zacisków akumulatora w przypadku konfiguracji elektrycznych.
Pełna wymiana płynu hydraulicznego i filtra, smarowanie i kontrola napięcia łańcucha masztu oraz kontrola łożysk osi napędowej.
Wymiana płynu przekładniowego w jednostkach spalinowych, kompleksowa kontrola rolek masztu i ponowna kontrola punktów spawów konstrukcyjnych.
Systemy ochrony operatora są wbudowane w podwozie, a nie dodawane później. Konstrukcje osłon nad głową są odpowiednio obciążone, aby chronić przed spadającymi odpadami w środowiskach przechowywania w stojakach, natomiast system zabezpieczeń operatora, w tym obwód blokujący pas bezpieczeństwa, zapobiega włączeniu układu napędowego, dopóki operator nie zostanie odpowiednio zabezpieczony. Przedłużenia oparcia ładunku zapobiegają przesuwaniu się towarów do tyłu w kierunku kabiny operatora podczas transportu, co staje się szczególnie istotne podczas przenoszenia ładunków ułożonych w stosy lub o nieregularnych kształtach.
Systemy kontroli stabilności monitorują jednocześnie kąt masztu, masę ładunku i prędkość jazdy, automatycznie ograniczając wysokość podnoszenia lub prędkość jazdy, gdy kombinacja tych czynników zbliża się do progu stabilności podwozia. Ten rodzaj aktywnego monitorowania bezpieczeństwa staje się coraz bardziej standardem w konfiguracjach średniej klasy i ciężkich, zmniejszając ryzyko przewrócenia się podczas manewrów zawracania przy częściowej lub pełnej wysokości podnoszenia.
Jakiego udźwigu potrzebuje standardowy wózek widłowy magazynowy?
W przypadku ogólnej obsługi palet standardowych o masie 1000–1200 kg, większość operacji magazynowych pokrywa jednostka o wadze 1,5–2,5 tony. Obiekty obsługujące cięższe ładunki przemysłowe powinny mieć wymiary co najmniej 25% wyższe od maksymalnej oczekiwanej masy palety, aby uwzględnić zmienność środka ciężkości ładunku.
Czym różni się wysokość podnoszenia od wysokości masztu?
Wysokość podnoszenia odnosi się do maksymalnego uniesienia wideł, natomiast wysokość masztu odnosi się do złożonej lub rozciągniętej konstrukcji masztu. Maszt może podnosić się na wysokość 9 metrów, a jednocześnie składać się do poniżej 2,3 metra, co zapewnia prześwit nad głową podczas transportu lub pracy przy niskim suficie.
Jaka szerokość korytarza jest wymagana dla wózka wysokiego składowania?
Wózki wysokiego składowania zazwyczaj wymagają korytarza roboczego o długości od 2,3 do 2,7 m w porównaniu z 3,2–3,6 m w przypadku standardowych jednostek z przeciwwagą, co pozwala na znacznie gęstsze rozmieszczenie regałów na tej samej powierzchni podłogi.
Czy do użytku w magazynach w pomieszczeniach zamkniętych lepszy jest napęd elektryczny czy spalinowy?
Elektryczne układy napędowe są generalnie preferowane w pomieszczeniach zamkniętych ze względu na zerową emisję spalin, niższy poziom hałasu i zmniejszone wymagania dotyczące wentylacji. Jednostki spalinowe nadal nadają się do pracy na zewnątrz lub do ciągłej, ciężkiej pracy na rowerze, gdzie przestoje w ładowaniu są niepraktyczne.
Jak często należy sprawdzać płyn hydrauliczny w magazynowym wózku widłowym?
Poziom płynu hydraulicznego należy sprawdzać co 250 godzin pracy, a pełną wymianę płynu i filtra zaplanowano na 1000–1500 godzin, w zależności od cyklu pracy i temperatury otoczenia.
Czy jeden wózek widłowy może obsługiwać zarówno składowanie na podłodze, jak i na wysokich regałach?
Konfiguracja o średnim zasięgu może obsługiwać szafy o średniej wysokości do około 7–8 metrów, ale obiekty z szafami o wysokości powyżej 9 metrów zazwyczaj wymagają dedykowanej jednostki wysokiego składowania, aby zapewnić stabilną pracę zgodną z przepisami.
Jakie warunki na podłodze ograniczają wybór wózka widłowego?
Nierówne podłogi, szczeliny dylatacyjne oraz podłogi podniesione lub antresole o ograniczonej nośności ograniczają bezpieczną masę podwozia i typ opon. Nacisk na podłoże należy zawsze sprawdzać w oparciu o dokumentację obciążenia podłogi obiektu.
Jak długo trwa ładowanie akumulatora w elektrycznym wózku magazynowym?
Standardowe systemy akumulatorów kwasowo-ołowiowych zazwyczaj wymagają 8 godzin do pełnego naładowania plus 8-godzinny okres schładzania. Systemy kompatybilne z szybkim ładowaniem mogą to znacznie zmniejszyć, umożliwiając ładowanie okazjonalne podczas przerw w pracy bez konieczności całkowitej wymiany akumulatorów.
Jaka jest typowa żywotność magazynowego wózka widłowego?
W przypadku standardowej pracy na jedną lub dwie zmiany z planową konserwacją, dobrze zbudowana jednostka zwykle zapewnia od 10 000 do 15 000 godzin pracy przed głównym remontem podzespołów, co odpowiada około pięciu do siedmiu lat ciągłego użytkowania.
Czy opony pełne czy pneumatyczne wytrzymują dłużej w pomieszczeniach zamkniętych?
Pełne opony dociskowe na ogół mają dłuższą żywotność niż opony pneumatyczne stosowane w pomieszczeniach z posadzkami betonowymi, ponieważ nie są narażone na ryzyko przebicia i wolniej zużywają się bieżnika w przypadku powtarzających się cykli zatrzymywania i uruchamiania.
Jakie osprzęty są powszechnie dodawane do magazynowych wózków widłowych?
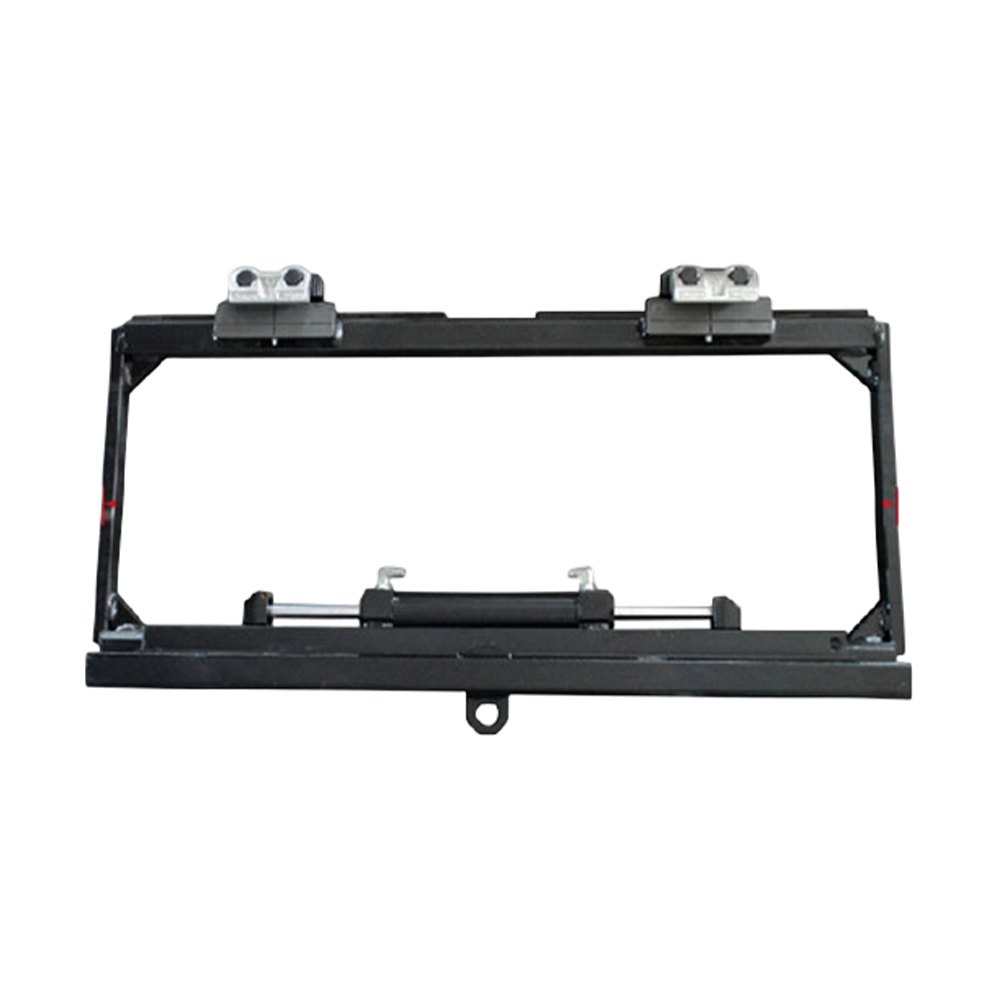
Przesuwy boczne, pozycjonery wideł, stabilizatory ładunku i zaciski obrotowe to najczęściej wymagane osprzęty, z których każdy jest montowany bezpośrednio do płyty wózka podczas produkcji, a nie instalowany później.
Jak temperatura otoczenia wpływa na wydajność wózka widłowego?
Chłodnie zmniejszają pojemność akumulatora i zwiększają lepkość płynu hydraulicznego, co wydłuża czas reakcji podnoszenia. Jednostki przeznaczone do przechowywania w chłodniach zazwyczaj wymagają uszczelek odpornych na niskie temperatury i pakietów izolacji akumulatorów.
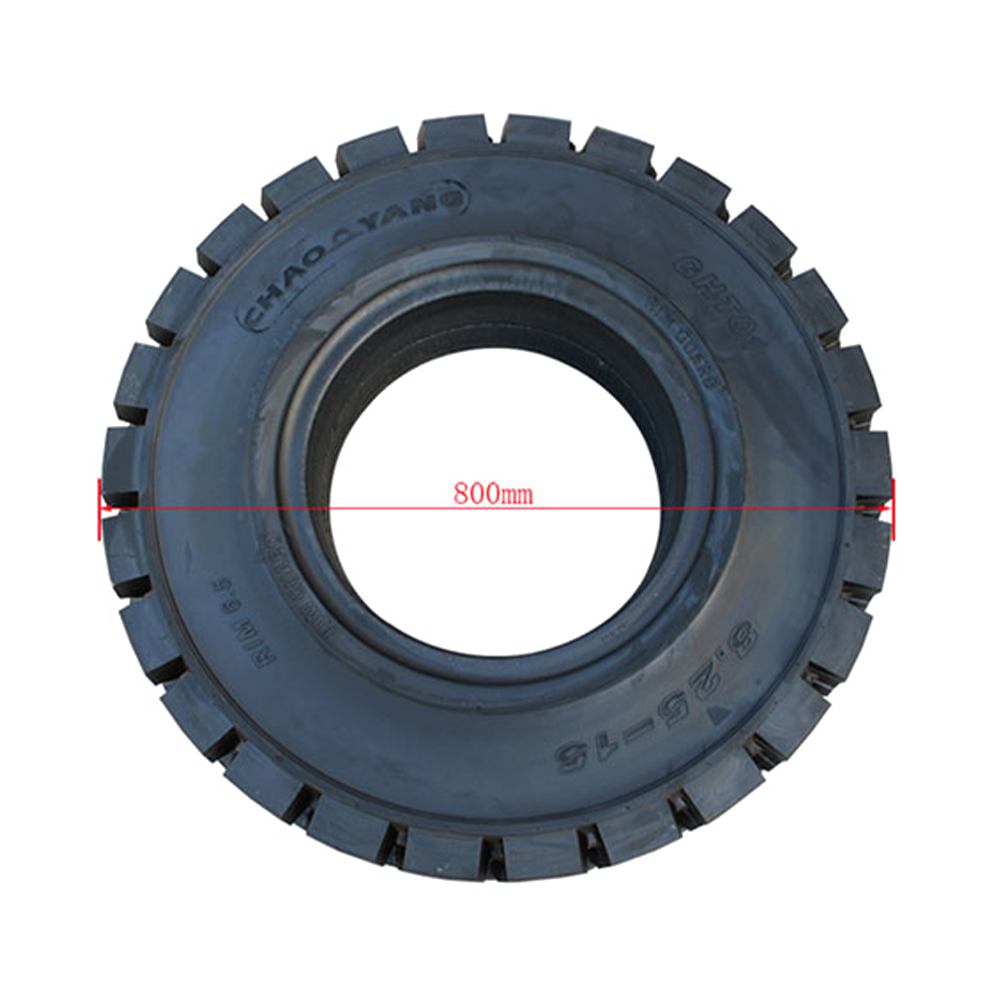
Mieszanka i konstrukcja opony wpływają na stabilność jazdy, ochronę powierzchni podłogi i efektywność energetyczną w większym stopniu, niż większość kupujących początkowo uwzględnia w specyfikacji. Solidne opony dociskowe są całkowicie odporne na uszkodzenia spowodowane przebiciem i zachowują swój kształt pod dużym obciążeniem punktowym, co czyni je standardowym wyborem do zastosowań w pomieszczeniach z posadzkami betonowymi i dużą liczbą cykli. W przypadku opon pneumatycznych i amortyzowanych część tej odporności na przebicie zostaje zamieniona na lepszą amortyzację, co staje się istotne w obiektach ze złączami dylatacyjnymi, przejściami płyt dokujących lub niewielkimi nierównościami powierzchni, gdzie komfort jazdy wpływa na zmęczenie operatora pracującego na długich zmianach.
Średnica i szerokość opon również wpływają na nacisk na podłoże, niezależnie od masy podwozia. Szerszy ślad opony rozkłada ciężar podwozia na większą powierzchnię styku, zmniejszając nacisk punktowy na podłogę podniesioną lub antresolę, gdzie nośność na metr kwadratowy jest stałym ograniczeniem. Zakłady pracujące na podłogach pokrytych żywicą epoksydową lub żywicą powinny dodatkowo potwierdzić kompatybilność mieszanki opon, ponieważ niektóre składy gumy mogą powodować ślady lub degradację specjalnych powłok podłogowych pod wpływem powtarzającego się kontaktu i tarcia obrotowego.
Kompatybilność osprzętu jest określana na podstawie klasy karetki, a nie samej długości wideł, a niedopasowane klasy karetek są jednym z najczęstszych błędów konfiguracyjnych w zakładach zaopatrujących się w osprzęt oddzielnie od jednostki podstawowej. Mocowania wózka klasy II i III odpowiadają określonym natężeniom przepływu hydraulicznego i wymiarom wspornika montażowego, co oznacza, że osprzęt przystosowany do jednej klasy wózka nie będzie prawidłowo i bezpiecznie zintegrowany z inną klasą bez modyfikacji.
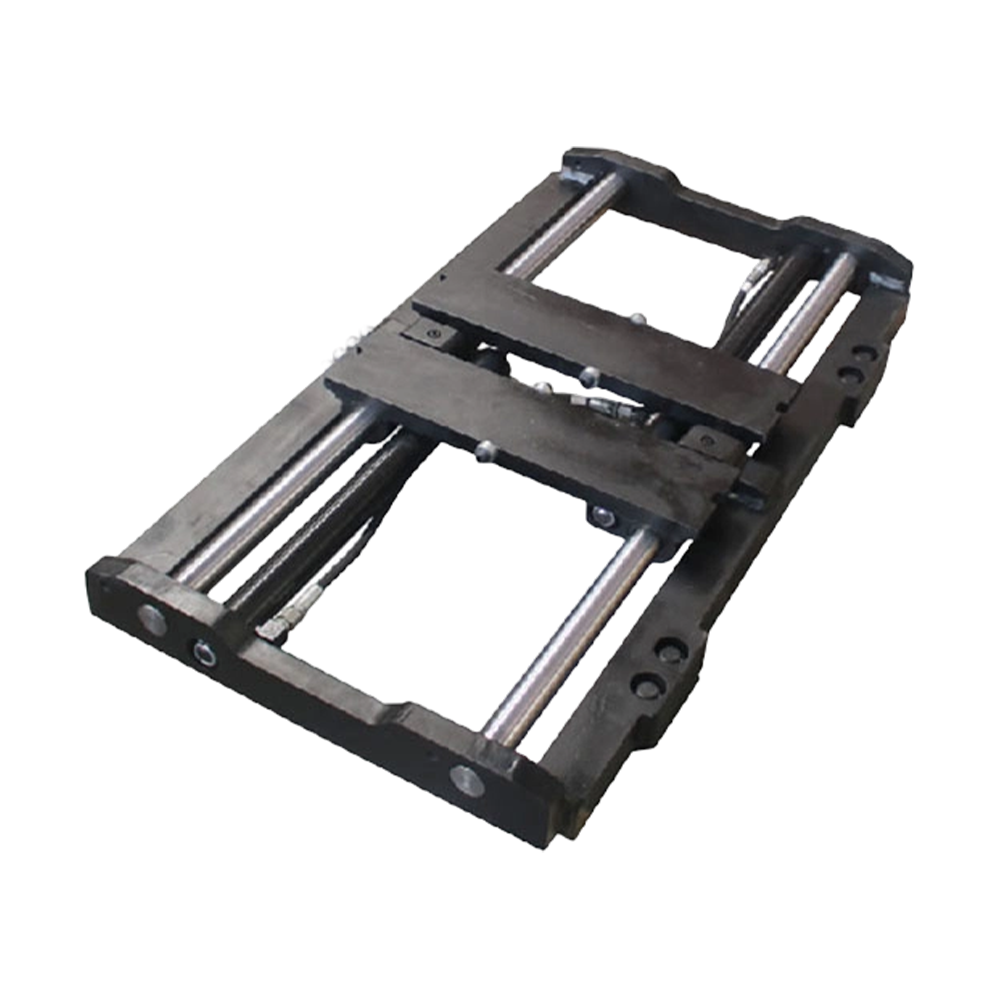
Przesuwniki boczne umożliwiają regulację wideł bocznych bez konieczności zmiany położenia całego podwozia, skracając czas cyklu w operacjach kompletacji w wąskich korytarzach, gdzie wielokrotne dokładne ustawienie względem powierzchni regału w przeciwnym razie spowolniłoby przepustowość. Pozycjonery wideł rozszerzają tę możliwość, umożliwiając regulację rozstawu wideł z siedzenia operatora, co jest przydatne w zakładach obsługujących palety o zmiennej szerokości w ciągu jednej zmiany. Obrotowe zaciski i stabilizatory ładunku odpowiadają specjalistycznym potrzebom w zakresie transportu towarów w bębnach lub rolkach i są zwykle określane na etapie produkcji, aby od samego początku pojemność obwodu hydraulicznego była odpowiednio dobrana do dodatkowego obciążenia osprzętu.
Każde podwozie wyprodukowane na naszej linii przechodzi przez uporządkowaną sekwencję kontroli jakości przed opuszczeniem zakładu. Spoiny ramy są sprawdzane w ramach testów obciążeniowych przed nałożeniem farby, układy hydrauliczne poddawane są próbie ciśnieniowej przy 1,5-krotnym znamionowym ciśnieniu roboczym, a gotowe jednostki poddawane są testom cyklicznym przy pełnej wydajności znamionowej w całym zakresie wysunięcia masztu przed ostatecznym zatwierdzeniem kontroli. Produkcja jest certyfikowana zgodnie ze standardami zarządzania jakością ISO 9001, a jednostki przeznaczone na rynki regulowane są budowane zgodnie z wymogami zgodności CE obejmującymi bezpieczeństwo strukturalne, systemy elektryczne i standardy ochrony operatora.
Identyfikowalność komponentów jest utrzymywana w całym cyklu produkcyjnym, z zapisami kontroli spoin, wynikami testów ciśnienia hydraulicznego i danymi z testów końcowego cyklu rejestrowanymi w odniesieniu do każdego numeru seryjnego podwozia. Ta identyfikowalność staje się szczególnie istotna w przypadku obiektów działających zgodnie z wymogami wewnętrznego audytu bezpieczeństwa, gdzie udokumentowana historia testów wspiera certyfikację sprzętu i przeglądy zgodności z przepisami ubezpieczeniowymi.
Ponieważ produkcja odbywa się bezpośrednio w naszej hali produkcyjnej, zmiany konfiguracji — wysokość masztu, długość wideł, skład opon, mocowanie osprzętu, układ napięcia — można określić na etapie produkcji, a nie wprowadzać je później. Jest to szczególnie istotne w przypadku obiektów o niestandardowych wysokościach regałów, nietypowych wymiarach ładunku lub specyficznych wymaganiach dotyczących mocowania, takich jak pozycjonery wideł, przesuwy boczne lub zaciski obrotowe.
Zbudowany w oparciu o architekturę 48 V lub 80 V z silnikami napędowymi prądu przemiennego, o masie od 1,5 do 3,5 tony, zaprojektowany do pracy wielozmianowej w pomieszczeniach zamkniętych przy minimalnym poziomie hałasu i zerowej emisji spalin.
Wyświetl opcje konfiguracjiKonstrukcja masztu z wąską obudową, zaprojektowana z myślą o szerokości korytarzy od 2,3 m i wysokości podnoszenia do 11 m, do zastosowań związanych z magazynowaniem w regałach o dużej gęstości.
Wyświetl opcje konfiguracjiOpcje układu napędowego na olej napędowy i LPG przeznaczone do pracy ciągłej na zewnątrz oraz pracy mieszanej wewnątrz i na zewnątrz, o udźwigu od 3 do 5 ton ze wzmocnioną konstrukcją ramy.
Wyświetl opcje konfiguracjiUszczelnienia hydrauliczne odporne na niskie temperatury, izolowane przedziały akumulatorów i odporne na korozję powłoki ram zaprojektowane z myślą o długotrwałej pracy magazynu w temperaturach poniżej zera.
Wyświetl opcje konfiguracjiObiekty o niestandardowych wymaganiach — wydłużona długość wideł, niestandardowe systemy napięcia, specjalistyczny osprzęt lub regionalne certyfikaty zgodności — mogą poprosić o dostosowanie konfiguracji bezpośrednio na etapie produkcji. Nasz zespół inżynierów pracuje na podstawie specyfikacji obiektu, w tym pomiarów korytarzy, dokumentacji wysokości regałów i nośności podłogi, aby zalecić konfigurację podwozia dopasowaną do rzeczywistego środowiska operacyjnego, a nie ogólną listę katalogową.
Serie produkcyjne w ramach zamówień zbiorczych są planowane z dedykowanym czasem linii, co pozwala na spójną specyfikację budowy dla całej ilości zamówienia, wraz z ujednoliconą dokumentacją testowania i inspekcji dla każdej jednostki wyprodukowanej w serii. Terminy realizacji różnią się w zależności od złożoności konfiguracji i wielkości zamówienia i są potwierdzane na etapie przeglądu specyfikacji przed planowaniem produkcji. Obiekty koordynujące standaryzację floty obejmującej wiele lokalizacji czerpią korzyści z tego podejścia, ponieważ identyczne specyfikacje konstrukcyjne w całej serii produkcyjnej zmniejszają złożoność konserwacji w różnych lokalizacjach i upraszczają planowanie zapasów części zamiennych.
Regionalne wymagania dotyczące zgodności są uwzględniane na etapie specyfikacji, a nie poprzez modyfikacje poprodukcyjne. Konfiguracja układu elektrycznego, oznakowanie bezpieczeństwa i dokumentacja certyfikacji strukturalnej są dostosowywane do ram regulacyjnych rynku docelowego już na etapie wstępnego planowania budowy, co pozwala uniknąć opóźnień i dodatkowych kosztów związanych z modernizacją gotowego urządzenia w celu zapewnienia zgodności.
Obiekty oceniające wymianę lub rozbudowę floty powinny udokumentować aktualne szerokości korytarzy, wysokości regałów, obciążenie podłogi i cykl pracy zmiany przed zwróceniem się o zalecenia dotyczące konfiguracji — informacje te określają klasę podwozia, wysokość masztu i wybór układu napędowego w sposób bardziej niezawodny niż same dane dotyczące udźwigu.
Polecane produkty
Polecane NOWOŚCI